




螺旋焊管生产线关键设备六:切割对焊装置
2026-10-30
太原锦通重工切割对焊装置,是螺旋焊管生产线入料段不可或缺的核心配套,整套切割对焊装置专为钢带续接工况研发设计,切割对焊装置的核心作用是完成钢带头尾切割、对中定位与对接焊接,依靠切割对焊装置稳定运行解决钢卷更换过程中生产线停机断料的痛点,保障螺旋焊管设备能够连续稳定制管。切割对焊装置依托锦通重工多年冶金焊管装备研发制造积淀,切割对焊装置整机采用机、电、液一体化集成方案,切割对焊装置搭载 PLC 集中控制系统,自动化程度高,是整套螺旋焊管产线里保障螺旋焊管设备连续生产的关键配套。
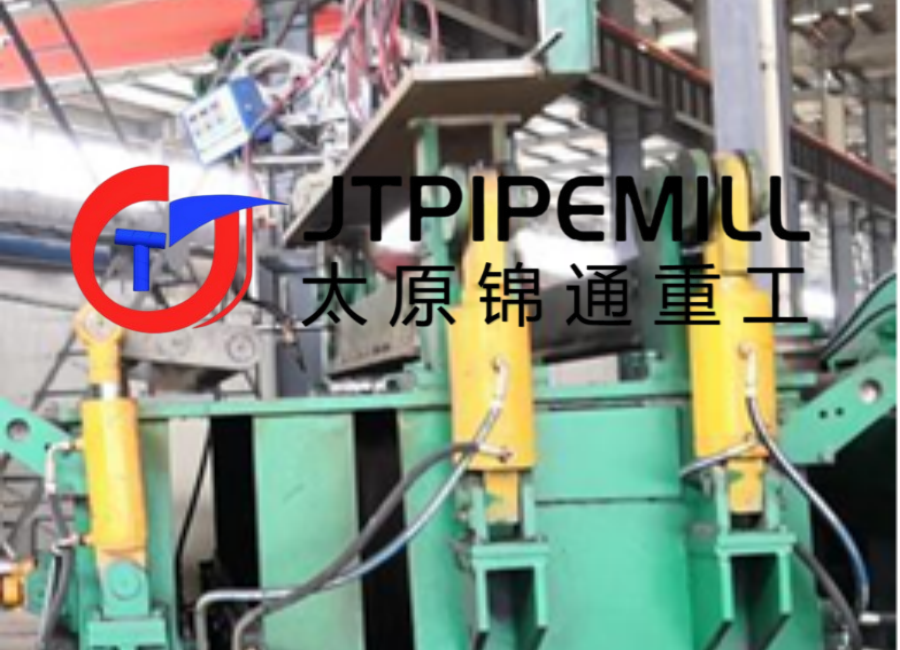
切割对焊装置主体结构扎实可靠,切割对焊装置主要由重型机架、切割单元、钢带对中夹紧机构、焊接执行单元、液压动力系统、PLC 电气控制系统、安全防护组件共同组成。切割对焊装置机架选用厚钢板焊接成型,成型后经过去应力时效处理,切割对焊装置整体刚性充足,抗冲击能力突出,切割对焊装置长期在重载工况下运行不易发生形变,可以持续稳定保障切割、对接焊接的基准精度。切割对焊装置两侧配备独立伺服对中夹紧机构,伺服丝杠搭配液压压板协同定位,切割对焊装置能够快速将两段钢带对齐生产线中心线,控制钢带错边量,规避对接偏斜带来的成型缺陷,降低螺旋焊管设备整条生产线废品率。切割对焊装置切割单元运行平稳,切割端面平整,毛刺少,为螺旋焊管设备后续焊接工序打下良好基础。
切割对焊装置拥有成熟的自动作业流程,当产线上当前钢卷即将用完时,钢带尾端送入切割对焊工位,切割对焊装置夹紧机构自动压紧定位,切割对焊装置驱动切割单元切除变形破损的不合格尾段;新钢卷完成开卷送料后,新钢带头部进入工位,切割对焊装置自动完成钢带对中对齐,再次规整裁切料头,使两段钢带端面紧密贴合。随后切割对焊装置焊枪沿导轨匀速移动,自动完成埋弧焊或者氩弧焊接作业。切割对焊装置自带冷却、清渣配套结构,切割对焊装置能够有效抑制焊缝热变形,焊缝成型均匀、熔合牢固,焊接完成后的对接接头强度达标,接头可以顺利通过螺旋焊管设备成型器、内外焊工位,生产过程中不容易出现撕裂、卡料故障。切割对焊装置全部动作由 PLC 统一管控,操作人员在触摸屏上预先录入钢带厚度、宽度、切割参数、焊接参数,切割对焊装置支持半自动、全自动模式自由切换,切割对焊装置操作直观简单,上手门槛低。
对比市面上普通简易对焊配套,锦通重工这款切割对焊装置优势突出。切割对焊装置液压系统配置稳压回路,切割对焊装置动作响应灵敏,压紧力稳定可控;切割对焊装置切割、夹紧、松料动作时序互锁,切割对焊装置集成限位检测、压力过载多重保护,杜绝误操作引发螺旋焊管设备停机故障。切割对焊装置采用模块化设计思路,切割对焊装置的切割刀座、焊枪组件、夹紧油缸都可以单独拆装检修,切割对焊装置维护工作量小,备件更换便捷,大幅缩短螺旋焊管设备维保停机时长。切割对焊装置支持钢带规格快速换型,钢卷更换与钢带对接耗时短,有效提升螺旋焊管设备有效生产时长,降低人工焊接劳动强度,消除人工对焊带来的焊缝质量不稳定问题。
太原锦通重工切割对焊装置支持定制化调整,切割对焊装置外形尺寸、焊接形式、自动化配置都可以按照客户产线方案量身调整。切割对焊装置既能够配套常规螺旋焊管设备,也适配大口径、厚壁钢管生产线。切割对焊装置出厂前完成整机联调以及负载试机,切割对焊装置随同螺旋焊管设备一同交付安装指导、调试培训以及全套售后技术服务。作为锦通重工螺旋焊管成套方案中的核心配套,切割对焊装置持续稳定保障螺旋焊管设备连续生产,严格管控钢管成品质量,是国内众多焊管生产企业为螺旋焊管设备优先选用的主力配套。

相关新闻